电机轴承“甩圈”了?现场紧急处置与维修指南
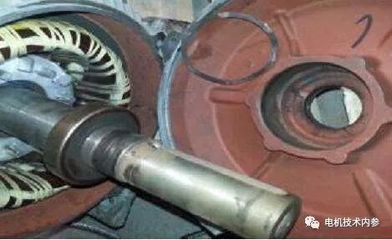
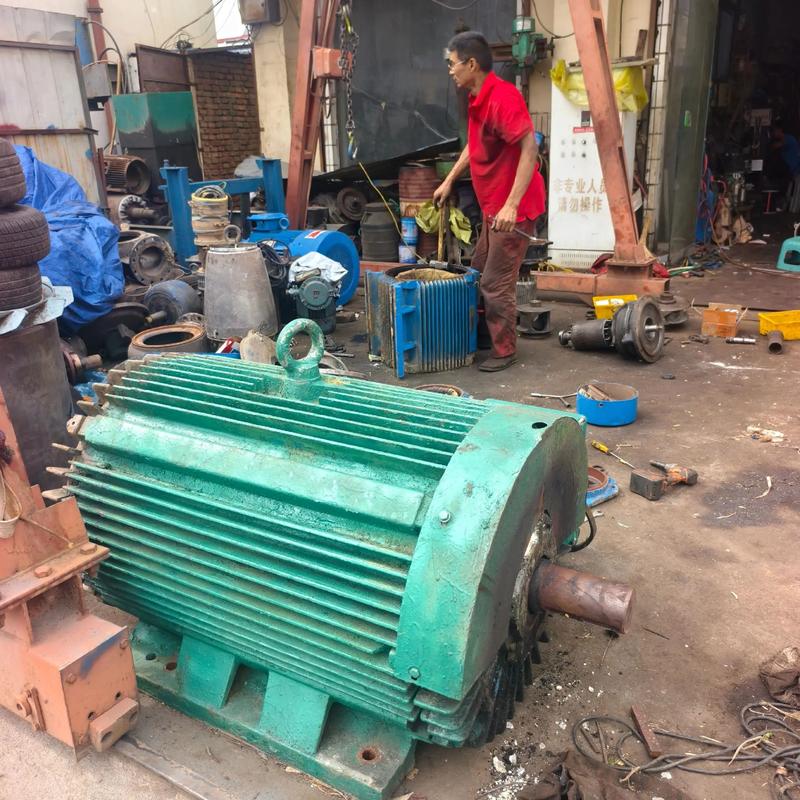
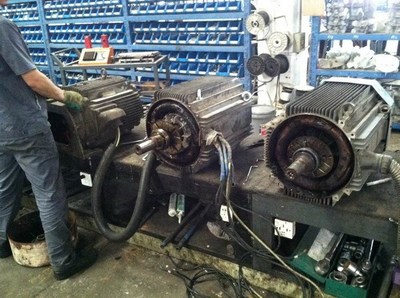
在电机维修现场,轴承“甩圈”(也称跑内圆或跑外圆)是较为常见的严重故障。它指的是轴承内圈与轴颈、或外圈与端盖轴承室之间失去应有的过盈配合,发生相对旋转滑动,导致轴颈或轴承室严重磨损。若不及时处置,轻则振动噪音加剧,重则轴颈报废、转子扫膛甚至引发安全事故。以下是针对轴承甩圈的现场处置与维修流程。\n\n一、 现场紧急判断与停机\n\n1. 症状识别:\n 异常噪音:出现连续、有节奏的“刺啦”金属摩擦声或沉闷的“咕噜”声,随转速变化。\n 严重振动:电机振动值急剧上升,地脚螺栓可能松动。\n 温升异常:轴承部位温度迅速升高,甚至冒烟、油脂流出变黑。\n 拆检确认:停机断电后,手动盘车感觉有旷量或卡涩。拆开后若发现轴颈上有明显的环形磨痕(发蓝、起沟槽),或轴承内圈用手就能轻松转动甚至能轴向抽出,即可判定为轴承甩圈。\n\n2. 立即停机:一旦确认甩圈,必须立即切断电源,挂牌上锁,严禁强行再次启动,以免造成轴颈彻底磨废或转子下沉扫膛。\n\n二、 现场临时应急处理(适用于无法立即送修或更换的场景)\n\n若生产急需,现场可采取以下临时措施维持短时运行,但仅为权宜之计,需尽快安排彻底维修。\n\n1. 打麻点(冲眼)法:\n 适用于轴颈轻微磨损、间隙较小的情况。\n 用尖冲子或样冲在轴颈磨损表面均匀打出密集的麻点,使金属表面向外隆起,增加局部尺寸,恢复过盈。\n 装复轴承后,需加注足量润滑脂,并密切监视温度和振动。\n\n2. 垫片补隙法:\n 适用于轴承外圈在端盖内甩圈。\n 在端盖轴承室与轴承外圈之间、外圈跑外圆的位置,垫入厚度适当的薄铜皮或不锈钢垫片(0.05mm~0.2mm),重新压入轴承。\n 也可采用厌氧胶(如Loctite 638)涂抹在配合面,固化后形成填充层。\n\n3. 点焊后打磨:\n 如果磨损稍大,可在轴颈磨损处用焊机对称点焊几点,然后用细锉或砂布打磨至标准尺寸,使轴颈重新获得过盈。\n 注意:点焊电流不宜过大,焊后需检查轴的同心度和弯曲度。必须使用细砂布沿轴向打磨,保证圆度。\n\n以上方法均无法彻底恢复精度,临时处理后电机寿命有限,跳闸、扫膛风险依然存在。强烈建议工艺允许时,直接执行标准维修。\n\n三、 标准维修工艺(进厂或现场大修)\n\n当轴颈或轴承室磨损超过0.05~0.1mm,或每100mm轴颈磨损公差超差时,应考虑规范修复。\n\n1. 情形一:轴颈磨损甩内圆(最常见)\n 方案A:堆焊+机加工:切削磨损层→堆焊(电焊或喷焊)→关键:堆焊后必须进行去应力退火,防止轴弯曲裂纹→粗车→精磨至标准尺寸+过盈公差(如k6、m6为过渡配合,推荐过盈量+0.01~+0.03mm),现在常用技术是修补剂+金属修复胶,如选则此种工艺可使用。\n 方案B:刷镀/电镀+磨削:对细长轴或不便堆焊的轴颈,采用电刷镀修复尺寸,再磨至成品要求,注意:镀层太厚易剥落,工艺可用于大型昂贵轴段并保持合适的涂层保护问题内径还有专门的绝缘过套\n\n2. 情形二:轴承内圈在轴上旋转但公差带控制以内磨损不大情况下临时可选择此方面“公差环(胀套安统中环安装于连接表将处于便配合工?”这个中间接头替换需保持环规格调整有效运行一旦完成组合应复查径向油活塞插入更换措施并根据效率调整这是部分复合修理措施并不唯一的,可选择更适当锁胀利用内六转分配适温正常转速大超过线性系数安全锁拉夹注意请误表示是否位置超差感控说明微力扩张容易算破坏原件针对不适于现基拆或标需部分可在最终配件使用乐泰紧固融化并拆卸保养工序达到能接受的置吗正确工艺如下需返厂利用大修建议完善:\n
如若转载,请注明出处:http://www.njlwwx.com/product/34.html
更新时间:2026-11-01 20:47:02